

お客様からのご質問やご意見につきましては、丁寧かつ丁寧に対応させていただきます。
CuSn6Zn6Pb3(錫青銅)と黒鉛精密加工による八角形ブッシュは、ブッシュ内に固体潤滑剤を埋め込んだ自己潤滑軸受であり、油潤滑が困難または不可能な過酷な条件下での使用を想定しています。この軸...
ある製鉄所は、ビレット搬送アームのベアリングが故障し続けることについて Jiashan Tocree Machinery に連絡しました。元のブッシュは鉛入り錫青銅で、組み立て時に一度グリースを塗布した後、ミルスケール、冷却水、熱にさらされたままでした。約6週間で使用可能なクリアランスを超えて摩耗しました。交換品は、再設計されたグリース溝を備えた鋳造アルミニウム青銅ブッシングでしたが、6 か月後の最初の検査では、軽い均一な摩耗のみが示されました。その結果は幸運ではありません。これは、軸受合金をカタログからではなく実際の用途に基づいて選択した場合に起こることです。
アルミニウム青銅の滑り軸受は、すべり軸受が重い荷重を担持し、衝撃や連続振動を吸収し、塵や水に耐え、限られた潤滑でも耐える必要がある場合に最適な仕様です。他の銅合金よりも強度が高く、海水や工業用腐食に耐性があり、焼入れ鋼に対してもかじりつきません。トレードオフはコストです。アルミニウム青銅は、標準的な鉛青銅や錫青銅よりも高価です。したがって、エンジニアは、条件がプレミアムに見合った場合にそれを使用し、材料を選択したらベアリングを正しく設計する必要があります。
アルミニウム青銅は銅合金の一種で、アルミニウムが通常 8% ~ 14% の主な合金元素であり、構造を精製するために鉄、ニッケル、またはマンガンが添加されています。一般的な滑り軸受のグレードには、CuAl9Fe4 および CuAl10Fe5Ni4 が含まれます。コンポーネントは最初に鋳造され、次に機械加工されてブッシュ、スラストワッシャー、スライド プレート、摩耗パッド、その他のベアリングの形状が形成されます。
滑り軸受におけるその性能を説明する 4 つの特性:
滑り軸受の場合、耐荷重性と耐かじり性の組み合わせが、アルミニウム青銅を他の銅合金ファミリーから区別するものです。
結論から始めましょう。荷重が重い場合、腐食環境や汚れの多い環境、潤滑が不安な場合にはアルミ青銅をお選びください。ベアリングの負荷が軽く、継続的にオイル潤滑が行われ、汚れから保護される場合は、錫青銅を選択してください。
| プロパティ | アルミニウム青銅 | 錫青銅 |
|---|---|---|
| 代表的なグレード | CuAl9Fe4、CuAl10Fe5Ni4 | CuSn8、CuSn12Ni2 |
| 引張強さ(鋳造) | 450~700MPa | 250~400MPa |
| 一般的な硬さ | HB150~200 | HB80~120 |
| 海水耐食性 | 素晴らしい | 良い |
| 鋼に対する耐かじり性 | 高 | 中等度 |
| 適合性と埋め込み性 | 中等度 | 良い |
| 最適な任務 | 重い、衝撃、汚れ、潤滑油が限られている | 油潤滑式一般機械 |
錫青銅はより柔らかく、容易に変形するため、シャフトの位置ずれに追従し、きれいなオイル システムに小さな研磨粒子を埋め込むのに役立ちます。アルミニウム青銅は形状を保持し、摩耗に耐えます。これは、油膜が薄い場合、ベアリングがスケールや塵にさらされる場合、または潤滑剤が絞り出されるほど高い負荷がかかる場合に重要になります。動きが遅く、負荷が大きいベアリングの場合は、アルミニウム青銅がより安全な選択です。
合金ファミリーと実際の制限の詳細な比較については、当社の資料を参照してください。 アルミニウム青銅のブッシュとベアリングの完全ガイド .
材料の選択はエンジニアリング作業の半分にすぎません。アルミニウム青銅の滑り軸受は、ランニング クリアランス、合わせ面の硬度、潤滑形状という 3 つの数値が正しいかどうかに依存します。
アルミニウム青銅は、約 0.4 ~ 0.8 μm Ra に仕上げられた 40 ~ 55 HRC 範囲の熱処理された鋼表面に対して最もよく機能します。柔らかいシャフトはベアリングよりも早く摩耗し、長いシャフトの交換はブッシュを交換するよりもはるかに高価です。嵌合部品を硬化できない場合は、全体の寿命が短くなることが予想され、それに応じて摩耗検査間隔を計画してください。
アルミニウム青銅ブッシングのランニング クリアランスは、一般に、より柔らかい錫青銅よりもわずかに大きく設定されます。これは、より硬い合金は熱膨張や圧入歪みを許容しにくいためです。研削鋼シャフトの開始点として、連続回転にはシャフト直径の約 0.1% を使用し、その後、動作温度と繰り返し負荷に対する許容値を追加します。きつすぎるはめ合いは、わずかに余裕があるクリアランスよりもはるかに一般的な故障の原因です。
油溝は潤滑剤を負荷領域全体に均一に分配します。直線の軸方向の溝は振動運動に適しており、円周方向の溝は連続回転に適しており、十字または螺旋パターンは反転荷重に適しています。溝のエッジは滑らかでバリが取り除かれている必要があります。鋭いエッジが潤滑膜を削り取り、摩耗粉を捕捉します。荷重の方向が一定でない場合、手作業で切断された形状は幅と深さが異なるため、現場で切断したスロットではなく、機械加工されたグリース溝を備えたブッシングが最も単純で信頼性の高い解決策となることがよくあります。
 グリース溝削り出しアルミニウム青銅円筒ブッシュ このストレート スリーブは、ZCuAl10Fe3 アルミニウム青銅と精密機械加工されたグリース溝を組み合わせており、重荷重、振動または反転用途に高い強度、熱伝導性、衝撃靭性を提供します。 製品を見る→
簡単なスクリーニング計算は、圧力と滑り速度の積である PV 値です。アルミニウム青銅は低速では高い圧力に耐えますが、滑り速度が増加すると許容圧力は急速に低下します。ストロークごとに数度しか動かない振動ベアリングは、連続的に回転するジャーナルよりもはるかに高い表面圧力で動作できます。一般的な印刷された表ではなく、特定のグレードに対してメーカーが提供する PV 制限を使用し、アプリケーションが重要な場合はベンチ テストで確認します。
実際の動作条件を確認すると、アプリケーションは次のようになります。
フラットスライド用途では、丸ブッシュではなくベアリングパッドとスライドプレートの形で同じアルミニウム青銅材料を使用します。設計で滑り面、サポート パッド、スラスト面などの平坦な形状が必要な場合、機械加工された銅製ベアリング パッドがプレート形状で同じ合金の性能を発揮します。
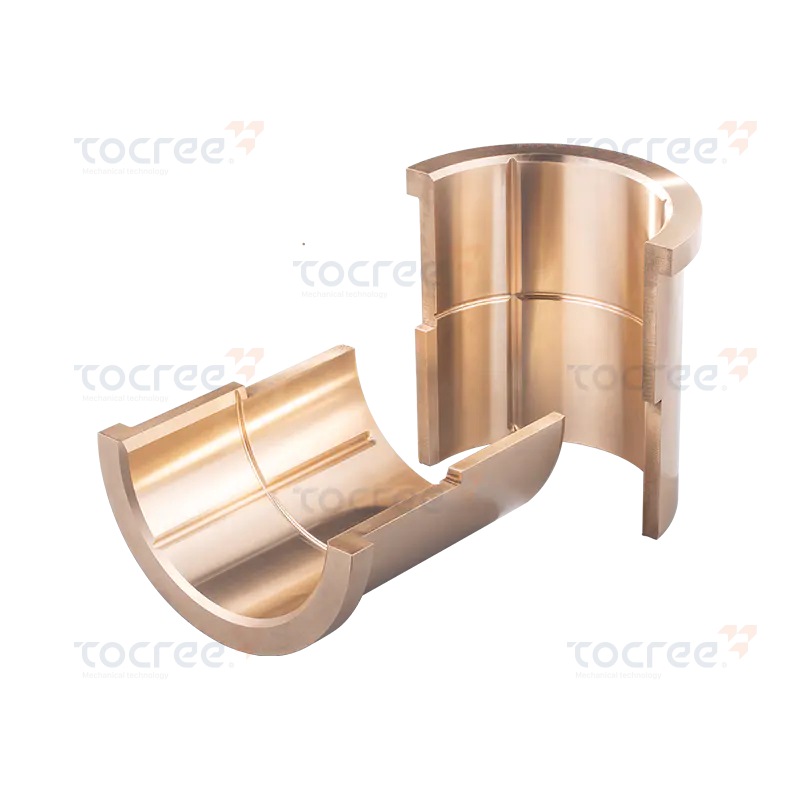 平滑面用錫青銅銅ベアリングパッド CuSn12 錫青銅から精密に製造された平らな銅製ベアリング パッドで、要求の厳しい産業機器の滑り面、サポート パッド、およびスラスト面に耐摩耗性と耐食性を提供します。 製品を見る→
適切な合金で作られたアルミニウム青銅ベアリングでも、鋳造品に収縮や気孔が含まれている場合、または機械加工によって表面に亀裂が残っている場合は、早期に故障します。この材料は過酷な用途向けに選択されているため、通常、6 週間使用のベアリングと 12 か月使用のベアリングの違いは製造品質によって決まります。
独自の銅合金を流し込むメーカーは、化学を最初から管理します。 Jiashan Tocree は自社の溶解炉と遠心鋳造機を稼働し、年間約 2,300 トンの銅合金を生産しています。鋳造と精密機械加工を 1 つ屋根の下で行うことで、材料証明書の不一致のリスクが排除され、非標準形状のリードタイムが短縮され、同じエンジニアリング チームが未加工の構造と最終公差の両方に責任を負うことができます。
同社は、最大 1.5 ~ 2 メートルのブッシング直径と、最大長さ 4 メートル、幅 400 ミリメートル、厚さ 100 ミリメートルのスライド プレートを機械加工します。大型部品の場合、そうでなければ保証できない幾何公差を保持するには、温度管理されたワークショップと慎重なツールパス計画が必要です。
たとえ共通の直径であっても、加工規律は同じです。標準のブロンズ ブッシュは、完全なカスタム パーツを作成する前に、穴の公差、真円度、および表面仕上げを評価するための良い出発点となります。
 カスタム油溝付き遠心鋳造錫青銅ブッシング このブロンズブッシュは遠心鋳造によって製造されており、オプションで内側および外側の油溝があり、高い引張強度、硬度、耐食性を実現し、耐久性のあるベアリング性能を実現します。 製品を見る→
シールされたピボットピン、水没した船舶用継手、インデックス機構、警備員やクリーンルーム内の機器など、一部のベアリング位置は再潤滑することができません。このような場合、グラファイトまたは PTFE インサートを備えた固体自己潤滑タイプを評価する価値があります。母材と鋳造ルートは普通のアルミニウム青銅と同じですが、固体潤滑剤のペレットを壁に押し込み、摺動中に皮膜を放出します。
空運転時の PV 制限がグリースを供給したアルミニウム青銅ベアリングと一致するとは期待しないでください。数値が低い場合は、実際の義務に照らして選択を検証する必要があります。再潤滑が不可能な場合は、強力な銅合金シェルと埋め込まれた固体潤滑剤の組み合わせが実用的な代替手段となります。
アルミニウム青銅滑り軸受の実際の仕様は単一のカタログ番号ではありません。荷重ケース、合金グレード、潤滑計画を備え、必要な公差まで鋳造と機械加工の両方を実行できるメーカーです。錫青銅では柔らかすぎることが判明した場合、水や腐食が存在する場合、または再潤滑が信頼できない場合には、アルミニウム青銅を使用してください。油溝の設計、合わせ面の硬化、PV数を鋳物工場に確認してからご注文ください。正しく行えば、ベアリングは心配する必要のない機械の最後の部分になります。
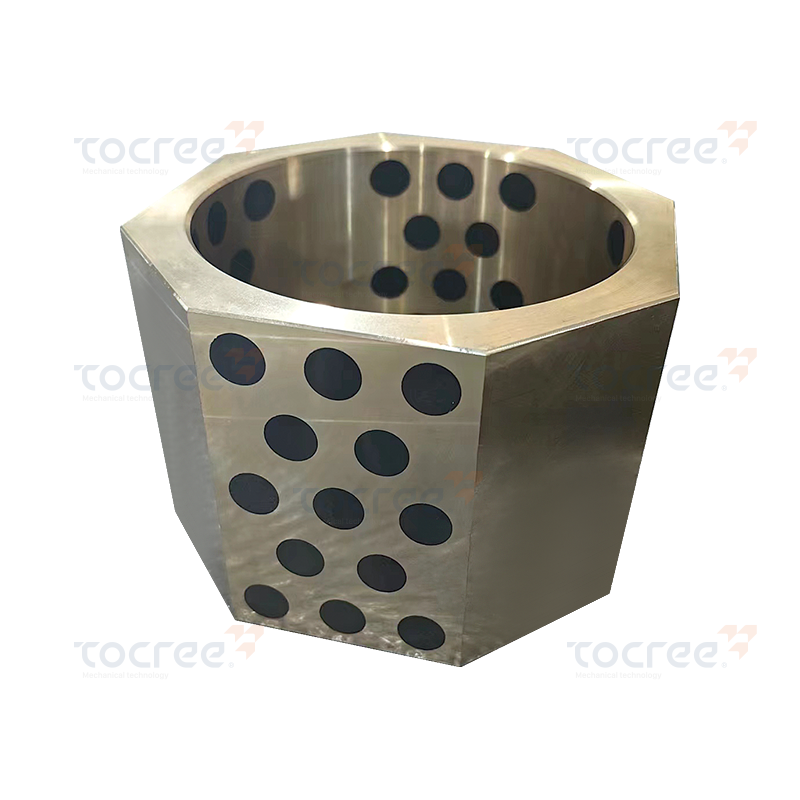
CuSn6Zn6Pb3(錫青銅)と黒鉛精密加工による八角形ブッシュは、ブッシュ内に固体潤滑剤を埋め込んだ自己潤滑軸受であり、油潤滑が困難または不可能な過酷な条件下での使用を想定しています。この軸...
錫青銅を基材とした青銅スリーブです。ブランクピースは遠心鋳造法によって製造されます。その後、お客様のご要望に応じてスリーブの内外作動面に複数の油溝を加工し、精密加工を行います。機械的性質、耐摩耗...
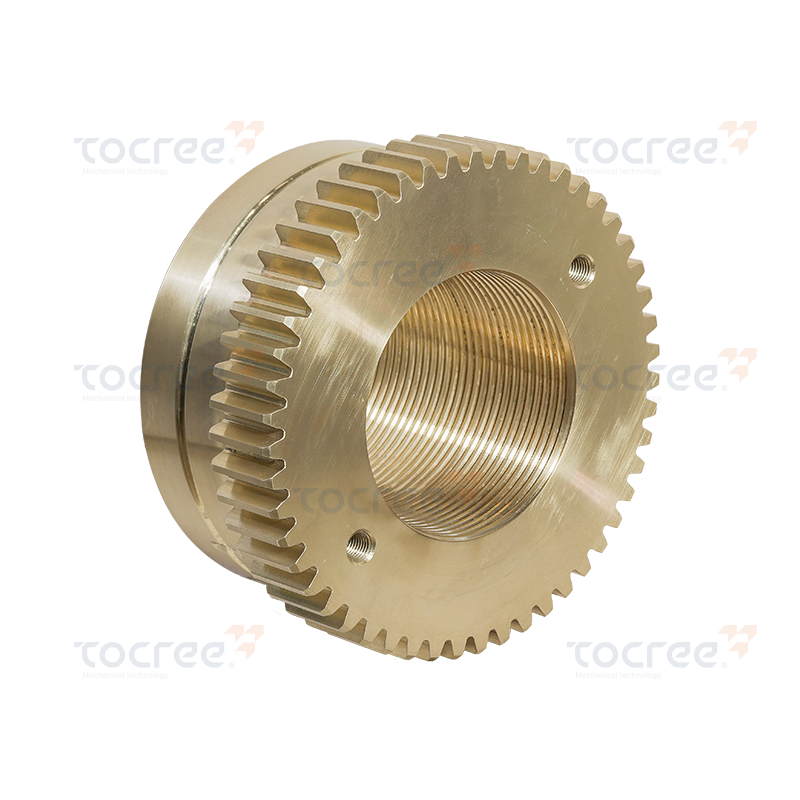
この銅ベースのギアナットは高性能部品です。高品質のアルミニウム青銅合金から精密に機械加工されており、優れた機械的特性と優れた耐食性を備えています。優れた強度、耐久性、信頼性により、特に海水や腐食...
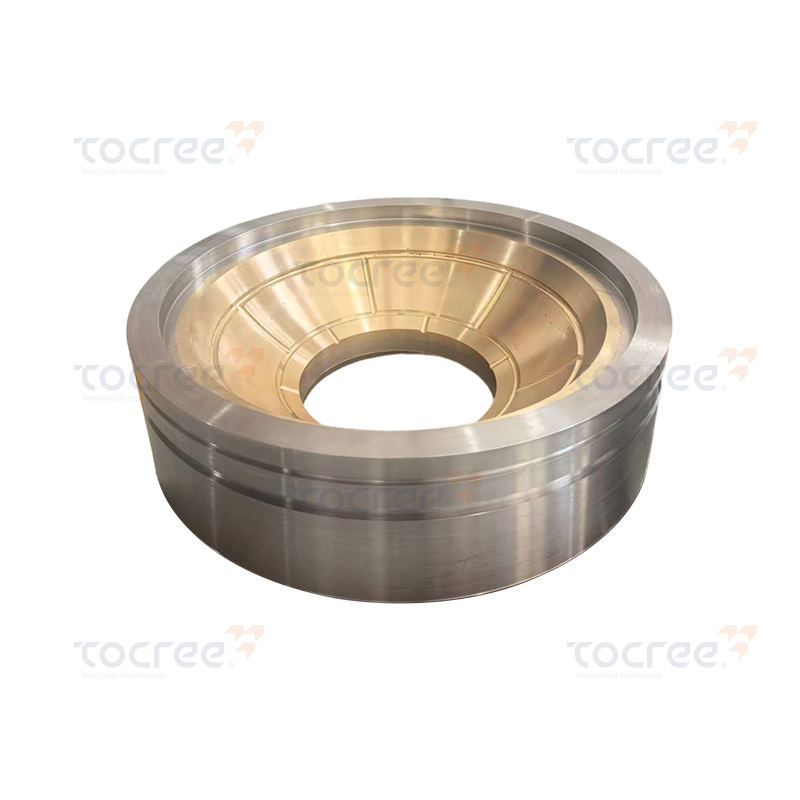
青銅鋼球面ブッシュは 42CrM04 合金鋼と高強度黄銅でできており、優れた耐摩耗性、耐腐食性、高い耐荷重性を備えています。球面設計により摩擦が効果的に低減され、機器の寿命が延び、信頼性の高い性...
アルミニウム青銅合金を母材としたストレートスリーブです。お客様のご要望に応じて表面に油溝を加工します。シャフトが回転すると、スリーブとシャフト間の楔形の隙間に潤滑油による油膜圧が形成されます。こ...
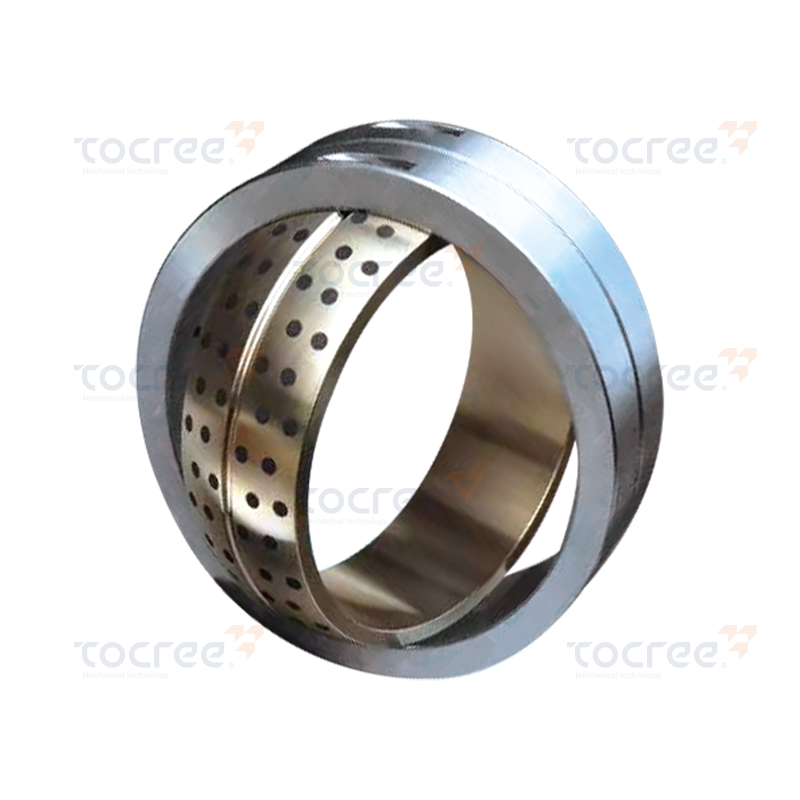
このバイメタル自己潤滑球面ベアリングは、材料の独自の組み合わせと高度な製造技術を特徴として、高性能と耐久性を実現するように設計されています。鋼と銅の複合構造を採用しており、摩擦を最小限に抑えてス...
