

お客様からのご質問やご意見につきましては、丁寧かつ丁寧に対応させていただきます。
このバイメタル自己潤滑球面ベアリングは、材料の独自の組み合わせと高度な製造技術を特徴として、高性能と耐久性を実現するように設計されています。鋼と銅の複合構造を採用しており、摩擦を最小限に抑えてス...
ほとんどの滑り軸受は、負荷が高すぎるために故障することはありません。潤滑剤が到着しなくなったため、失敗します。グリスアップ間隔の欠如、ラインの詰まり、機械が 6 か月間アイドル状態にあり、その後全負荷で始動した場合、通常はそこからスコアが始まります。銅合金の自己潤滑滑り軸受は、潤滑剤を軸受自体の内部に保持することで単一故障点を取り除き、誰もそれを覚えておく必要がありません。
当社は銅合金の鋳造および機械加工工場であるため、どの合金、どの固体潤滑剤、どの形状、どのような作業条件に対応するかという問題が毎日私たちの目の前にあります。この記事では、これらのベアリングとは何か、インレーがどのように動作するか、素材を役割に合わせる方法、およびベアリングがどこで稼いでいるのかについて説明します。
A 銅合金自己潤滑滑り軸受 は、1 つの部品に 2 つの機能が組み込まれたすべり軸受です。銅合金は、錫青銅、アルミニウム青銅、真鍮のいずれであっても、荷重を支え、衝撃を吸収し、滑り面から熱を奪います。固体潤滑剤は、ポケットに保持されるか、マトリックス中に分散されて、ベアリングとシャフトの間に低摩擦の膜を維持します。何も汲み上げたり、補充したり、思い出したりする必要はありません。
オイル潤滑ベアリングは、シャフトがウェッジ内にオイルを引き込むのに十分な速度で回転した場合にのみ形成される流体力学膜に依存しています。それ以下の速度では表面が接触します。実際の装置では、教科書で示唆されているよりもはるかに頻繁にこのようなことが起こります。つまり、起動時、停止時、遅いインデックスストローク、反転動作、および突然の全負荷に続く長いアイドル期間です。銅合金自己潤滑滑り軸受は、そうした瞬間を真正面から狙いました。グラファイトまたは PTFE は最初の数回転以内に対向面に移動し、通常の走行条件が引き継がれるまで摩擦と温度を範囲内に保ちます。
グラファイトが埋め込まれた真鍮のブッシュはこのファミリーの主力製品です。これらは一般的な機械製造に適しており、はめ合いが少しきつい場合、シャフトが完璧ではない場合、または潤滑履歴が不明な場合でも許容されます。
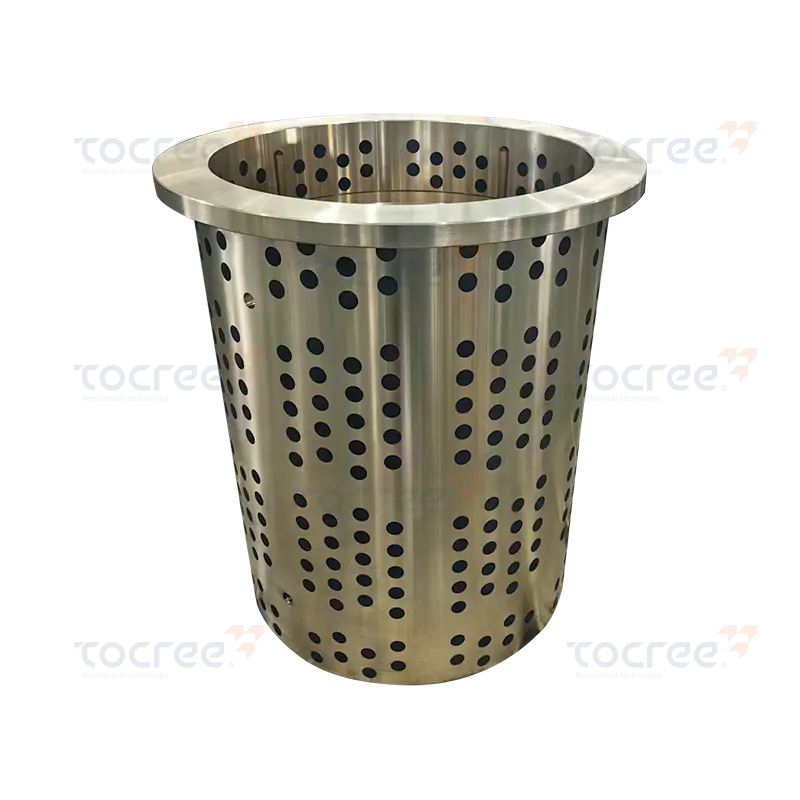 グラファイト埋め込み自己潤滑真鍮ブッシュ シングルフランジ自己潤滑ベアリング (グラファイト埋め込み) は、高性能固体自己潤滑真鍮スリーブです。高強度の銅亜鉛合金で作られています。 製品を見る→
インレーは単一の素材ではありません。グラファイト、PTFE、グラフェン、二硫化モリブデンは動作が大きく異なるため、高温、湿潤、または埃っぽい環境で間違ったものを選択することは、適切なベアリングの決定が失敗する最も一般的な方法の 1 つです。
| 固体潤滑剤 | 使用温度 | 主な強み | 注目すべきポイント |
|---|---|---|---|
| グラファイト | 空気中約350℃まで | 高温耐性、低速重負荷に優れ経済的 | 周囲の湿気がある程度あると最高のパフォーマンスを発揮するため、非常に乾燥した状態や真空状態での使用では第一選択ではありません。 |
| PTFE | 約-200℃~260℃ | 非常に低い摩擦、優れた耐薬品性、医療および食品分野でクリーン | グラファイトよりも柔らかく、高温では耐荷重が制限されます |
| グラフェン | 広範囲、長距離フィールドサービスでまだマッピング中 | 薄くて安定した転写フィルムと優れた熱拡散性 | 新しいオプションのため、長期データは薄くなり、コストが高くなります |
| 二硫化モリブデン | 最高約 350 °C、乾燥雰囲気で最適 | 高負荷・低速に強く、真空下でも威力を発揮 | 湿気と自由水はそれに対抗します |
有用な経験則: 熱と負荷にはグラファイト、低摩擦と化学薬品への曝露には PTFE、表面仕上げと熱負荷が要求される場合はグラフェン、周囲の空気が乾燥しているか雰囲気が制御されている場合は二硫化モリブデン。
多くのプロジェクトでは、最終的にオプションを 1 つ選択するのではなく、組み合わせることになります。たとえば、単一フランジを備えた PTFE 埋め込み真鍮ブッシュは、ラジアル荷重と軸方向のショルダーを 1 つの部品でカバーできるため、組み立て時間が短縮され、ハウジングの設計が簡素化されます。
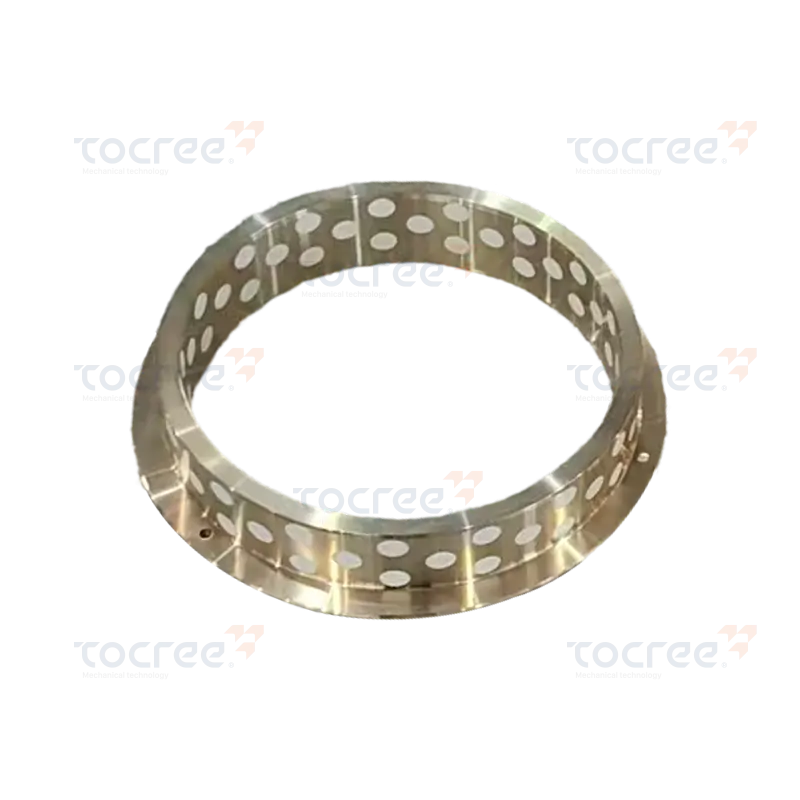 シングルフランジ付き PTFE 埋め込み自己潤滑真鍮ブッシュ 高い引張強度: この製品の引張強度は 750N/mm2 に達し、高荷重条件下でも優れた機械的強度と安定性を確保します。 製品を見る→
負荷が周期的で重い場合は、ベルトとブレースの対策として、潤滑剤ポケットと軽いグリース充填を組み合わせることもできます。固体潤滑剤は、始動時、停止時、およびグリースが脇に押しやられた期間をカバーし、グリースは定常状態での役割を果たします。
マトリックスはインレーの単なるキャリアではありません。負荷容量、熱伝導率、腐食挙動、および図面に必要な形状に部品をどの程度容易に機械加工できるかを設定します。
| マトリックス | 代表的なグレード | キャラクター | どこに当てはまるか |
|---|---|---|---|
| 錫青銅 | CuSn8、CuSn12Ni2 | 優れたなじみ性、耐食性、適度な強度 | 一般的なブッシュ、ポンプおよびバルブ部品、船舶およびプロセス機械 |
| アルミニウム青銅 | CuAl9Fe4 | 高い強度と硬度、強い摩耗性と耐海水性 | 鉱山、船舶、冶金設備における高負荷のブッシュ、スライダー、ナット |
| 錫または有鉛真鍮 | HB210~HB270の範囲 | 優れた加工性と良好な熱伝導性 | 中程度の負荷での複雑な機械加工形状、スライダー、フランジ付きおよびネジ付きブッシュ |
| スチールバックバイメタル | ブロンズ層を備えたスチール製の裏地 | 薄肉で高い耐荷重性、強力で寸法安定性 | 大口径、しっかりとした取り付けエンベロープ、球面およびフランジ付きの設計 |
大きな直径または薄い放射状壁の場合、多くの場合、バイメタル構造が実用的な解決策となります。スチール製の裏当てがフープ応力を支え、ブロンズ層が走行面を提供するため、薄肉部品でも重大な負荷に耐えることができます。
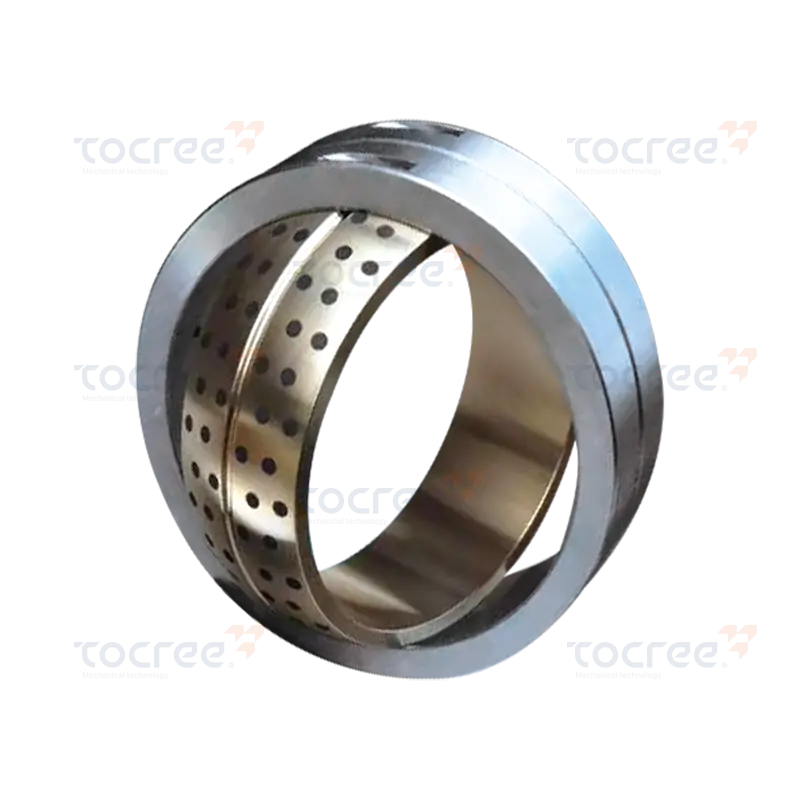 バイメタル自己潤滑球面軸受 このバイメタル自己潤滑球面ベアリングは、材料の独自の組み合わせと高度な製造技術を特徴とし、高性能と耐久性を実現するように設計されています。 製品を見る→
バイメタル自己潤滑球面軸受は、球面座を追加することでその考えをさらに一歩進めました。ベアリングは、硬い円筒形ブッシュでは単純にエッジ荷重に変換されるシャフトの位置ずれとたわみの程度を吸収します。これは、長いシャフトや溶接されたフレームの早期摩耗の一般的な原因です。
顧客が図面を送ってくると、通常、以下の質問によって数分間の会話で材料と象嵌が決まります。
時間がかかり、熱く、ほこりが多く、届きにくいという答えが返ってきた場合は、通常、グラファイトが埋め込まれた青銅製ブッシュが出発点となります。速く、きれいで、負荷が軽い状態で戻るのであれば、薄い PTFE で裏打ちされた真鍮のブッシングがより安価で薄く、完全に十分です。非常に大きく、重量が重く、スペースが不足している状態で戻ってきた場合は、バイメタル構造がその場所を獲得します。
当社が供給する業界には共通の特徴が 1 つあります。それは、ベアリングが構造物の内部に設置されており、手が届きにくく、プラントを停止するには費用がかかるということです。
重機 良いイラストです。クレーン、掘削機、プレスフレーム、搬送装置では、構造物の内部に埋め込まれた大きなブッシュやスライドプレートが使用されており、それらを毎週検査する人はいません。自己潤滑性の銅合金部品は、計画停止までの間、これらの接合部の機能を維持します。ここでは、材料の選択と同じくらい製造能力が重要です。1.5 メートルの磨耗したブッシュは、誰も 3 か月待ちたい部品ではないからです。
医療機器や包装機器はスケールの対極です。そこではベアリングが小さく、動作が静かで、通常は負荷よりも清浄さが要求されます。汚染が許容できない場合には、油膜を必要としない PTFE インレーが決定的な要因となることがよくあります。
当社はビレットを購入するのではなく、独自の銅合金を溶解および鋳造しているため、マトリックスは販売業者がたまたま在庫しているものに限定されません。この柔軟性は、図面で共通のカタログの範囲外にあるグレードが必要な場合に役立ちます。
サイズの範囲は、誰が実際に仕事を見積もることができるかを決定するため、明確に述べる価値があります。銅製スリーブは直径約 1.5 ~ 2 メートル、銅製スライド プレートは長さ 4 メートル、幅 400 ミリメートル、厚さ 100 ミリメートルまで製造でき、銅材料の年間生産量は 2,300 トン程度です。スライダー、ナット、ウォームホイール、リングなどの非標準形状も、同じ日常作業の一部です。
適切に選択されたベアリングであっても、取り付けの最初の 10 分で台無しになる可能性があるため、いくつかの習慣を繰り返す価値があります。
選択する前にさらに詳しく知りたい場合は、 銅合金自己潤滑滑り軸受の種類、選択、用途に関するガイド 材料ファミリー、インレイ オプション、アプリケーション ノートについて詳しく説明します。
銅合金の自己潤滑滑り軸受は普遍的な答えではないため、私たちはそれらを 1 つの答えとして提示するつもりはありません。接合部が遅い、重い、熱い、汚れている、または単にグリース ガンで到達するのが難しすぎる場合、および計画外の停止のコストが部品のコストよりもはるかに高い場合、これらは正しい答えです。完全に流体動圧オイル潤滑のベアリングを適切かつ安価に保守できる場合、それは依然として健全な選択です。
実際の次のステップは簡単です。荷重、スライド速度、使用温度、環境の説明とともに図面をお送りください。これらの少数の数値から、通常は耐えられる合金、潤滑剤、形状を提案し、同じ会話の中でその部分を引用することができます。
このバイメタル自己潤滑球面ベアリングは、材料の独自の組み合わせと高度な製造技術を特徴として、高性能と耐久性を実現するように設計されています。鋼と銅の複合構造を採用しており、摩擦を最小限に抑えてス...
