

お客様からのご質問やご意見につきましては、丁寧かつ丁寧に対応させていただきます。
CuSn6Zn6Pb3(錫青銅)と黒鉛精密加工による八角形ブッシュは、ブッシュ内に固体潤滑剤を埋め込んだ自己潤滑軸受であり、油潤滑が困難または不可能な過酷な条件下での使用を想定しています。この軸...
保証期間が終了するずっと前にシャフトがブッシングの内側に傷を付けた場合、その故障の原因は材料自体にあることがよくあります。鋳造青銅部品に関する私の経験では、本当の原因は通常、間違った合金グレード、不十分な潤滑、または残留応力と気孔を残す鋳造プロセスの組み合わせです。アルミニウム青銅ブッシングの場合、実際的な答えはブッシングをシステムとして扱うことです。最初に負荷と環境を定義し、次に組成、溝のレイアウト、および加工ルートを選択します。
アルミニウム青銅は、主にアルミニウムが添加された銅合金で、通常は重量の 8 ~ 12% です。鉄、ニッケル、マンガンを添加することで結晶粒を微細化し、強度を高めます。その結果、高温でも耐荷重を維持し、海水、汽水、および多くの化学プロセス流体に耐える軸受材料が生まれました。主に柔らかさと埋め込まれた粒子によって摩耗に耐える錫青銅とは異なり、アルミニウム青銅は、加工硬化された独自の硬い表面を通じて負荷を支えます。そのため、この合金で作られたブッシングは、真鍮のブッシングでは数週間で変形してしまう圧延機のガイドや船舶用ギアボックスでも使用できます。
アルミニウム青銅をすべての青銅ブッシングのドロップイン代替品と考えるべきではありません。これは最も安価なオプションではなく、高速回転よりも低速で重い往復運動を好みます。設計で高い表面速度と連続膜潤滑が必要な場合は、鉛入り青銅またはグラファイトが埋め込まれた青銅の方が実際には優れている可能性があります。ただし、シャフトが遅く、負荷が高く、水や蒸気でグリースが洗い流され続ける場合は、アルミニウム青銅が信頼できるデフォルトです。
「アルミニウムブロンズ」のレシピは単一ではありません。主力グレードは、9 ~ 10% のアルミニウムと少量の鉄を中心にしています。たとえば、C95400 は、約 10.5% のアルミニウム、4% の鉄、1% 未満のニッケルを含む鋳造アルミニウム青銅です。欧州での同様の名称は CuAl9Fe4 であり、当社独自の銅合金製造に使用されています。鉄の含有量により硬い金属間化合物粒子が形成され、別の熱処理を必要とせずに耐摩耗性が向上します。環境が非常に腐食性の場合、C95800 のようなニッケル アルミニウム ブロンズに数パーセントのニッケルとさらに多くのマンガンが添加され、キャビテーションや衝突攻撃に対する耐性が向上します。
違いは調達にとって重要です。 「アルミニウム青銅ブッシング」のみを指定した購入者は、機械加工後は同じように見えるが、高い衝撃荷重の下ですぐに破損する低アルミニウムグレードを受け取る可能性があります。正確な基準、機械加工後の測定された硬度、およびサプライヤーの実際の鋳造業務について問い合わせてください。以下の表は、一般的なブッシング合金間の大きな違いを示しています。
| プロパティ | アルミニウム青銅 | 錫青銅 | 有鉛真鍮 |
|---|---|---|---|
| 引張強さ | 高圧(600~750MPa) | 中型(250~350MPa) | 低~中(200~300MPa) |
| 硬度(HB) | 170~220 | 70~120 | 60~120 |
| 耐食性 | 素晴らしい | 良い | フェア |
| 被削性 | フェア–good | フェア | 素晴らしい |
| 一般的な使用方法 | 重負荷、湿潤または酸性環境 | 一般ベアリング、中荷重 | 低負荷、高速アプリケーション |
図面に「CuAl9Fe4」と記載されている場合は、無断で一般の青銅ブッシュに置き換えないでください。早期交換によるプロセスのダウンタイムに比べれば、コストの差はわずかです。
アルミニウム青銅ブッシングの隠れた最大の変数は、ブランクがどのように作られたかです。砂型鋳造は安価ですが、粗大な粒子と内部収縮が発生することがよくあります。連続鋳造ロッドは、単純な円筒形のブッシュには適していますが、大きなフランジや複雑な油溝を簡単に製造することはできません。遠心鋳造は、回転する金型によってガスや不純物がボアに向かって押し出され、その後の機械加工によって除去されるため、厚肉で大径のブッシュに最適です。最高の鋳造工場は、砂、遠心分離、連続プロセスを組み合わせて使用し、生の銅の溶解から最終的な旋削までの全工程をカバーしています。
アルミニウム青銅は凝固範囲が狭いため、これは重要です。鋳込み温度が高すぎる場合、または冷却速度が不均一な場合、機械加工された穴にピットとして現れるドロス混入物が発生します。これらのピットは、繰り返し負荷がかかるとクラックスターターになります。したがって、サプライヤーを評価するときは、金属の化学管理、溶解炉のサイズと種類、旋削前に実施する検査について尋ねてください。独自の合金を溶解して鋳造するサプライヤーは、組成を狭い範囲内に保つことができます。既製のブランクのみを購入する機械工場では、制御力が低下します。
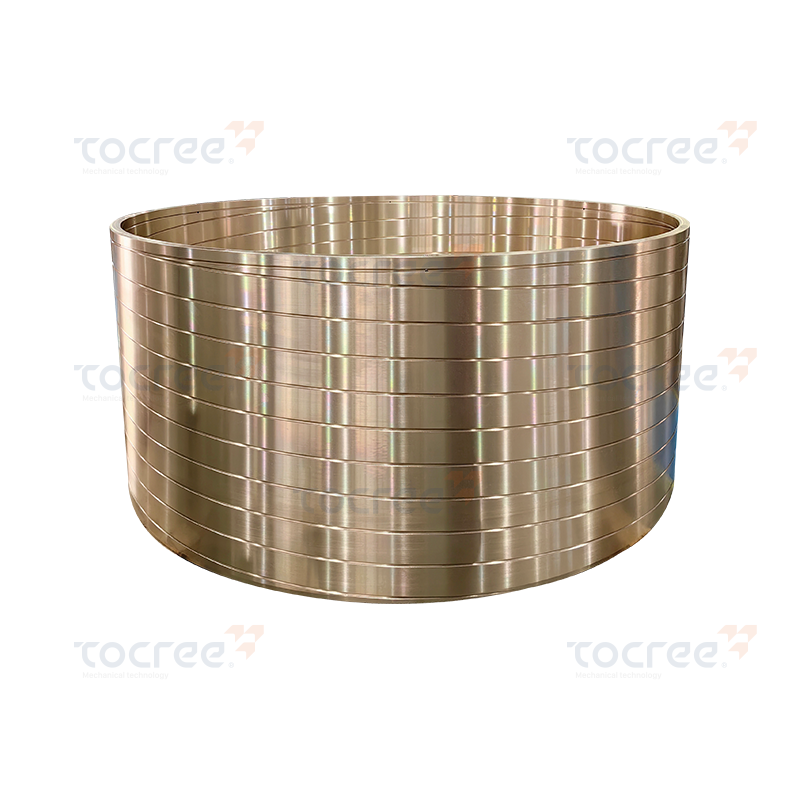 錫青銅 Bushing with Custom Oil Grooves この錫青銅ブッシュは遠心鋳造によって作られ、カスタマイズされた油溝が機械加工されています。高強度、優れた耐摩耗性、耐食性を備えており、過酷な産業用途に適しています。 製品を見る→
潤滑形状により、限界ブッシュを信頼性の高いブッシュに変えることができます。グリース潤滑アルミニウム青銅ブッシングの場合、ボア上の古典的な螺旋溝は、接触ゾーンの全長にわたってグリースを分配するのに役立ちます。飾りではありません。溝の幅と深さは、グリースの粘度とシャフト速度に一致させる必要があります。浅すぎるとグリースが中央に残ります。深すぎると接触面積が減少し、圧力が上昇して摩耗が加速します。
空運転の機器や油が望ましくない場所では、グラファイトが埋め込まれたアルミニウム青銅ブッシングが実用的なオプションです。グラファイトプラグは固体潤滑剤のリザーバーとして機能するため、ブッシングは最小限の初期汚れのみで済み、再潤滑なしで数カ月間低速で動作することができます。グラファイトの方向も重要です。大きいプラグは汚れた環境やほこりの多い環境でより効果的に機能しますが、より小さく密度の高いプラグは、しっかりとフィットしたアセンブリではより静かに動作します。
機械が水の洗浄や蒸気にさらされる場合は、水によりグラファイトが浸出する可能性があるため、非グラファイト溝設計または耐食グレードのいずれかが必要です。その場合、多くの場合、固体潤滑剤のみに依存するよりも、互換性のある防水グリースを使用したスパイラル溝を使用する方が安全です。
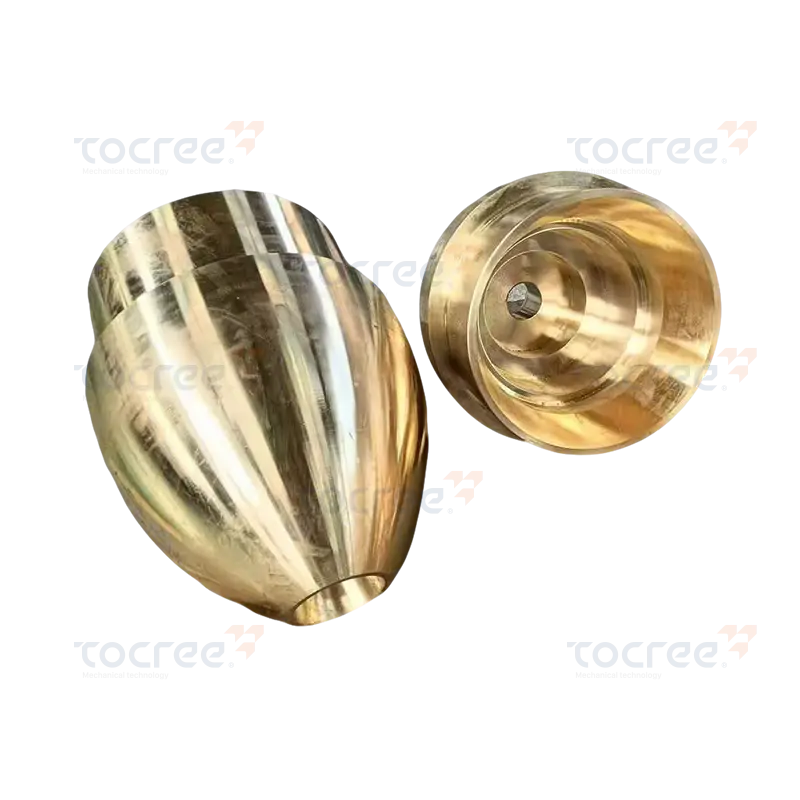 アルミニウム青銅 Bushing with Spiral Grease Groove グリース溝を削り出しした高強度のアルミ青銅ブッシュです。熱伝導性と耐食性に優れているため、高温や湿潤な環境に適しています。 製品を見る→
アルミニウム青銅ブッシングが最も適しているのは、負荷が高く、動作が遅く、環境に優しくない産業です。圧延機のベアリング ハウジングや炉のコンベア ロールなどの冶金設備が明らかな候補です。同じことが船舶の機械にも当てはまります。ラダー シャフト、スターン グランド、デッキ クレーンはすべて海水中で動作するため、アルミニウム青銅の耐食性が直接的な利点となります。
重機では、動作角度が小さく反力が大きいピボットまたは揺動ジョイントが一般的な用途です。鉱山機械、クローラー、大型プレスがこのプロファイルに適合します。ダイカストマシンの場合、タイバーブッシュと射出キャリッジガイドには衝撃と熱がかかります。アルミニウム青銅は、標準的な錫青銅よりもはるかに優れた形状を維持します。腐食と清浄度が重要な医療機器においても、一部の高負荷、低速駆動コンポーネントにアルミニウム青銅が使用されています。以下の実用的なリストはすべてを網羅したものではありませんが、最も一般的な用途をカバーしています。
これらのセクターのいずれか向けに設計を行っている場合、適切な開始点は詳細な負荷計算です。地元のサプライヤーやエンジニアリング チームの多くは、まさにこれらの業界での経験を持っています。たとえば、当社の冶金機械アプリケーション ページでは、当社のカスタム部品がその環境でどのように使用されるかを概説しています。合金を指定する前に読む価値があります。
冶金機械の応用例 連続運転に耐えるアルミニウム青銅部品の種類を示します。
あらゆる用途に適した材料はありません。アルミニウム青銅は乾燥時の摩擦係数が適度に高いため、連続的な油膜が必要な高速ジャーナルには最適ではありません。数千 RPM で回転するシャフトの場合、鉛青銅またはバビットライニングの方が発熱が少なくなります。また、アルミニウム青銅は真鍮よりも機械加工にコストがかかるため、コストが設計を左右する低負荷部品の場合は、真鍮のブッシュが完全に適切である可能性があります。
もう 1 つの一般的な故障は、シャフトのたわみによって引き起こされるエッジローディングです。アルミニウム青銅は高い静荷重に耐えることができますが、それでも荷重を分散するために十分な軸受長さが必要です。曲がったシャフトに当たる短くて小径のブッシュは、合金に関係なく破損します。このような場合、固定手段は、異なる材料ではなく、ブッシングの球面外面または自動調心設計です。
最後にシャフトの硬さと表面仕上げを確認します。アルミニウム青銅は走行中により激しく作用するため、シャフトが柔らかかったり粗かったりすると、ブッシュの表面がジャーナルを摩耗させる可能性があり、逆の場合も同様です。長く使用するには、クロムメッキまたは硬化されたシャフトが推奨されることがよくあります。
隠れた品質問題を回避する最も現実的な方法は、鋳造と精密機械加工の両方を管理する会社から購入することです。同じ工場で銅合金を溶かし、ブランクを流し込み、その後、ボアを旋削、穴あけ、ホーニングする場合、そのプロセス段階は個別の出荷スケジュールの背後に隠れることはありません。これにより、品質のフィードバック ループが短縮されます。寸法チェックに失敗した場合、機械工場はすぐに鋳造チームに通知し、さらに 100 個のブランクが製造される前に次の注入が調整されます。
当社の自社工場では、銅溶解炉と遠心分離機が CNC 旋盤およびフライス加工ユニットと同じ建物内にあります。当社は、小さなネジ付きブッシュから直径 2 メートルの銅製スリーブに至るまで、多くの非標準部品を製造しており、最大 4 メートルの長いスライド プレートを製造することができます。このスケールには、慎重なゲートと鋳造設計が必要です。お客様が CuAl9Fe4 または同様のアルミニウム青銅グレードの図面を提供すると、納入されたすべての部品の熱数と関連する化学分析を追跡できます。
繰り返し注文する前に、同様のアルミニウム青銅部品の品質記録の例をサプライヤーに問い合わせてください。材料証明書、寸法レポート、表面仕上げ測定値を確認したいと考えています。単一の社内プロセスで 3 つすべてを提供できない場合は、メーカーではなく貿易業者と取引している可能性があります。アルミニウム青銅のブッシングとベアリングの違いを詳しく知りたい場合は、このテーマに関する当社の技術ガイドをお読みください。日常業務で使用するプロパティ テーブルと選択ロジックについて説明します。
アルミニウム青銅のブッシュとベアリングに関する完全ガイド プロパティ テーブルと選択基準について詳しく説明します。
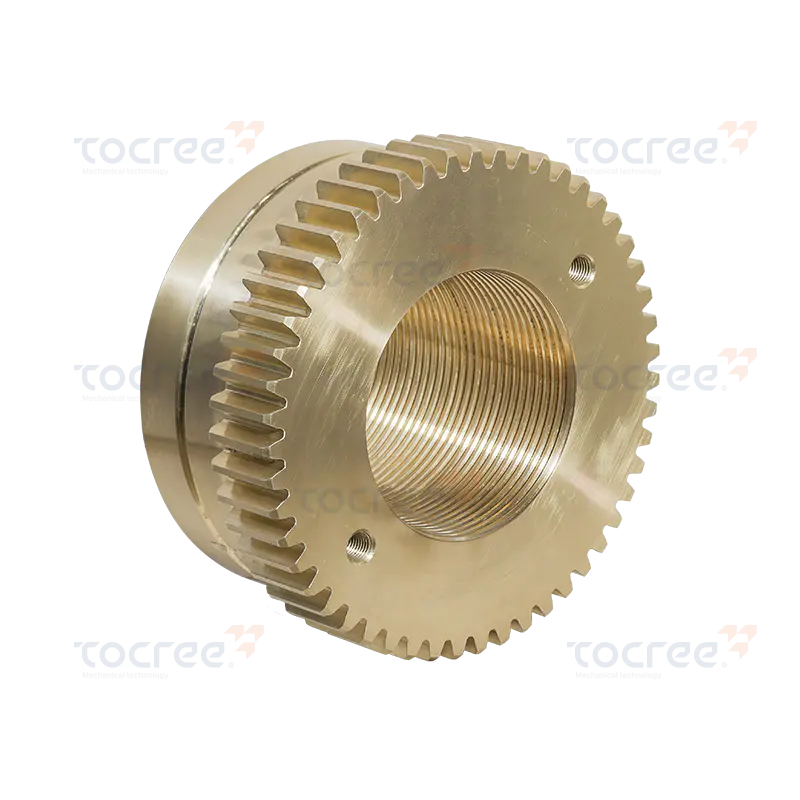 アルミニウム青銅 Hobbed Nut for Corrosive Environments このアルミニウム青銅ホブナットは、高い引張強度と硬度を備えています。優れた耐食性により、耐久性が重要な海洋および化学用途に最適です。 製品を見る→
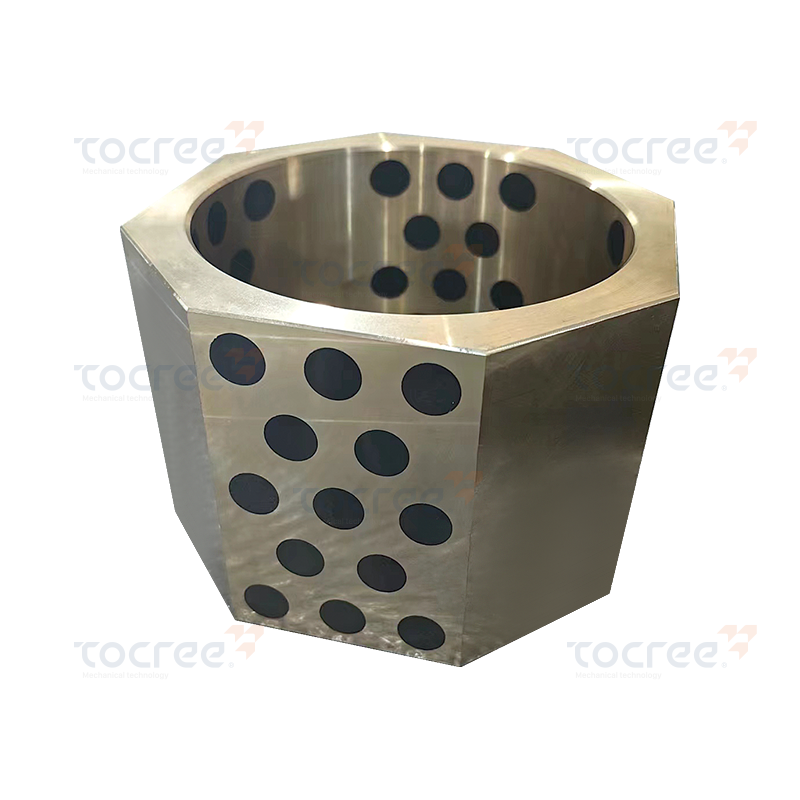
CuSn6Zn6Pb3(錫青銅)と黒鉛精密加工による八角形ブッシュは、ブッシュ内に固体潤滑剤を埋め込んだ自己潤滑軸受であり、油潤滑が困難または不可能な過酷な条件下での使用を想定しています。この軸...
錫青銅を基材とした青銅スリーブです。ブランクピースは遠心鋳造法によって製造されます。その後、お客様のご要望に応じてスリーブの内外作動面に複数の油溝を加工し、精密加工を行います。機械的性質、耐摩耗...
この銅ベースのギアナットは高性能部品です。高品質のアルミニウム青銅合金から精密に機械加工されており、優れた機械的特性と優れた耐食性を備えています。優れた強度、耐久性、信頼性により、特に海水や腐食...
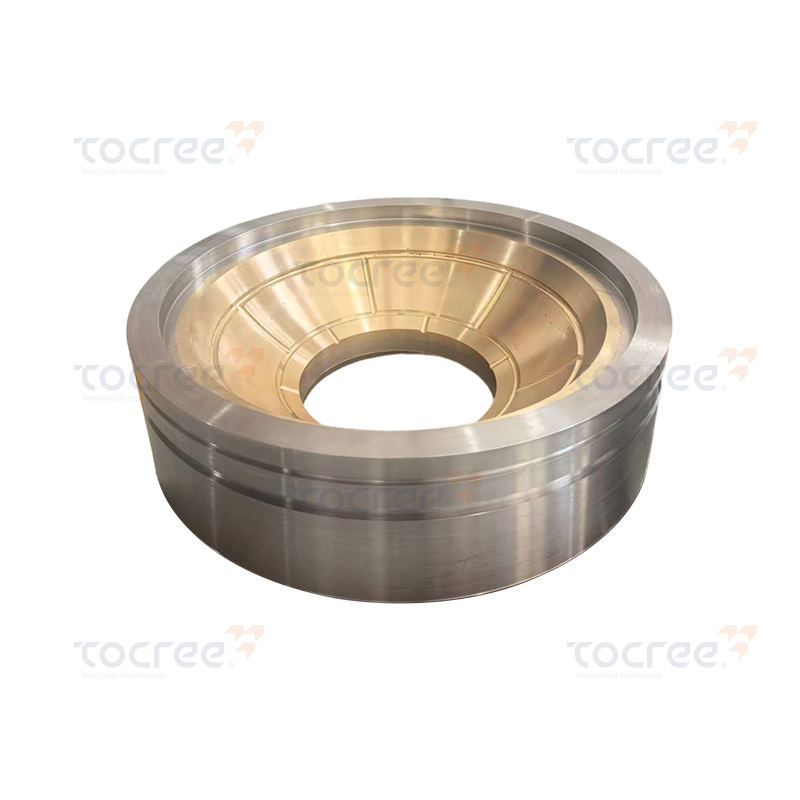
青銅鋼球面ブッシュは 42CrM04 合金鋼と高強度黄銅でできており、優れた耐摩耗性、耐腐食性、高い耐荷重性を備えています。球面設計により摩擦が効果的に低減され、機器の寿命が延び、信頼性の高い性...

銅合金曲面スライダーは高性能錫青銅を母材とし、鋳造法により鋳造されています。優れた耐摩耗性、高強度、熱安定性を備えています。この種の製品は、高負荷、耐摩耗性、高温環境向けに特別に設計されており、...
アルミニウム青銅合金を母材としたストレートスリーブです。お客様のご要望に応じて表面に油溝を加工します。シャフトが回転すると、スリーブとシャフト間の楔形の隙間に潤滑油による油膜圧が形成されます。こ...
